Bối cảnh & bài toán
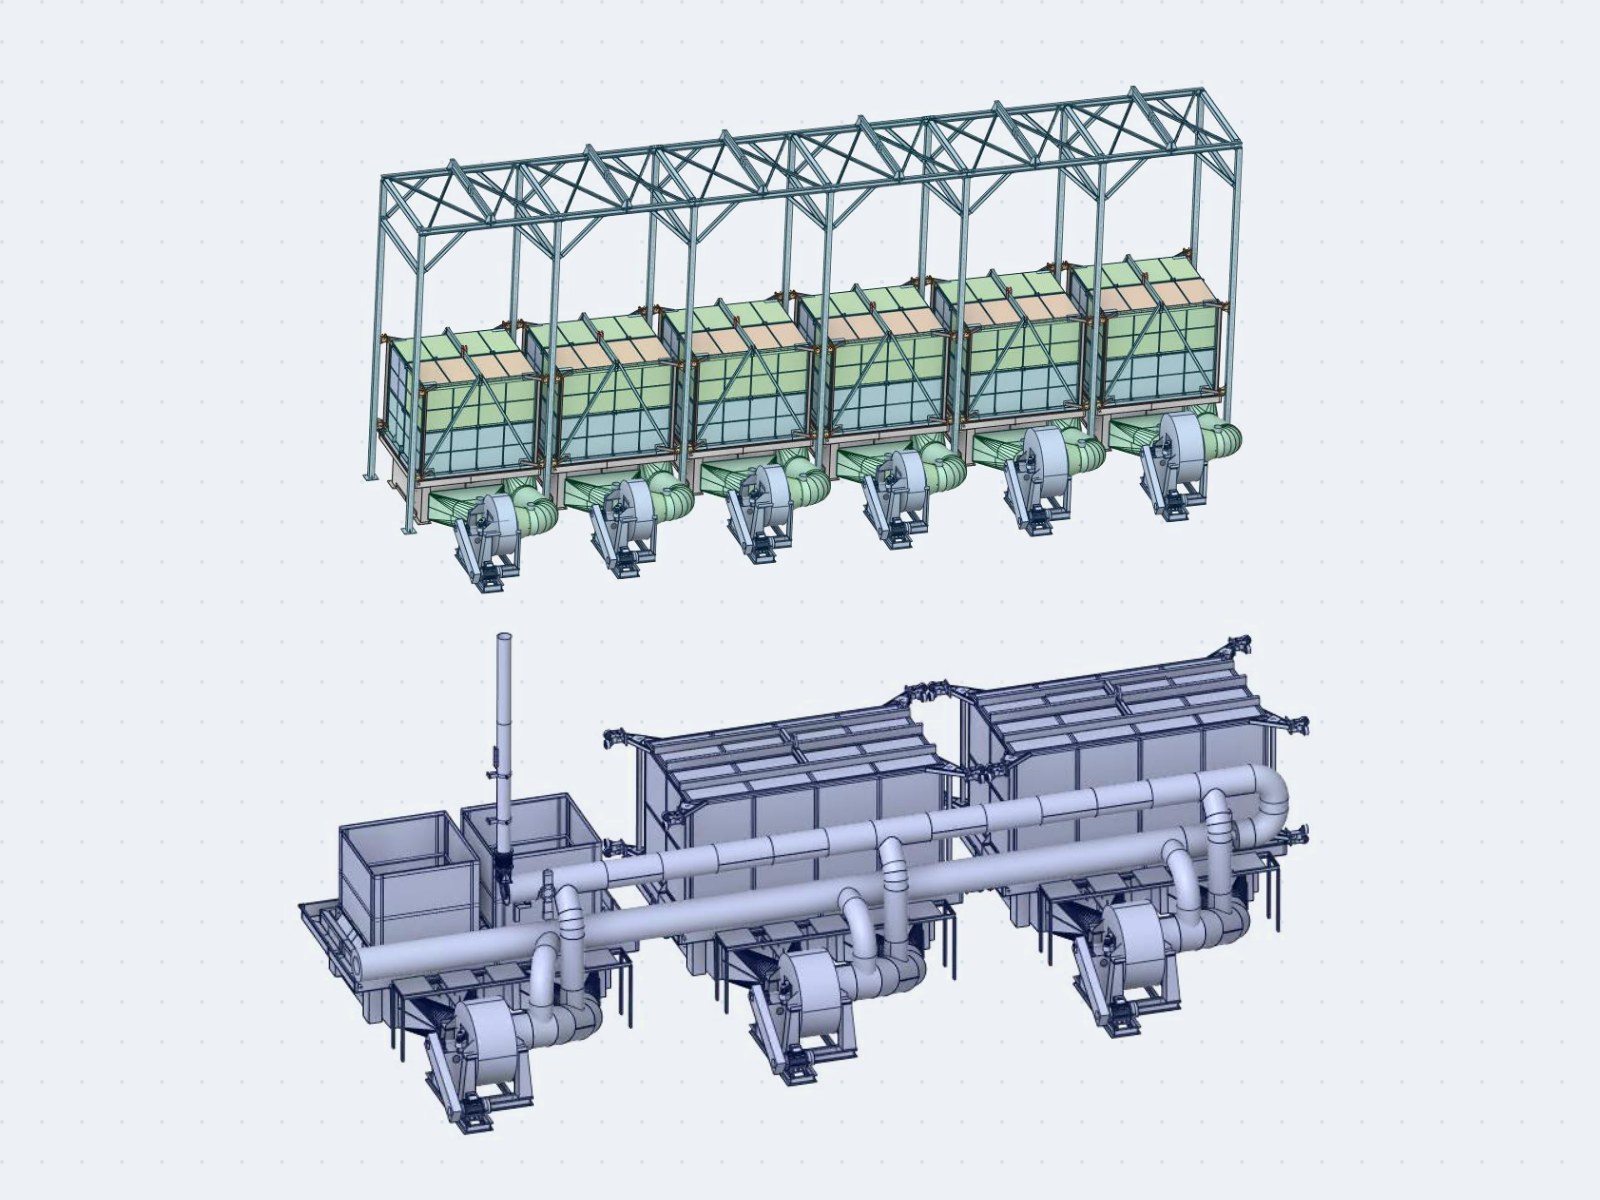
Xưởng than củi mới có 6 lò nhiệt phân và 3 lò sấy, nối chung các tuyến khí nóng, khí hồi lưu và khí thải
về quạt hút FA10. Với 3 lò nhiệt phân và 2 lò sấy, hệ chạy ổn định; thêm lò nhiệt phân thứ tư hoặc lò sấy thứ ba, mẻ kéo dài bất thường. Nhà máy cần biết nút thắt nằm ở tuyến ống hay ở quạt, đồng thời muốn đưa khí
thải 110 °C sang xưởng cũ để tận dụng nhiệt.
Cách tiếp cận
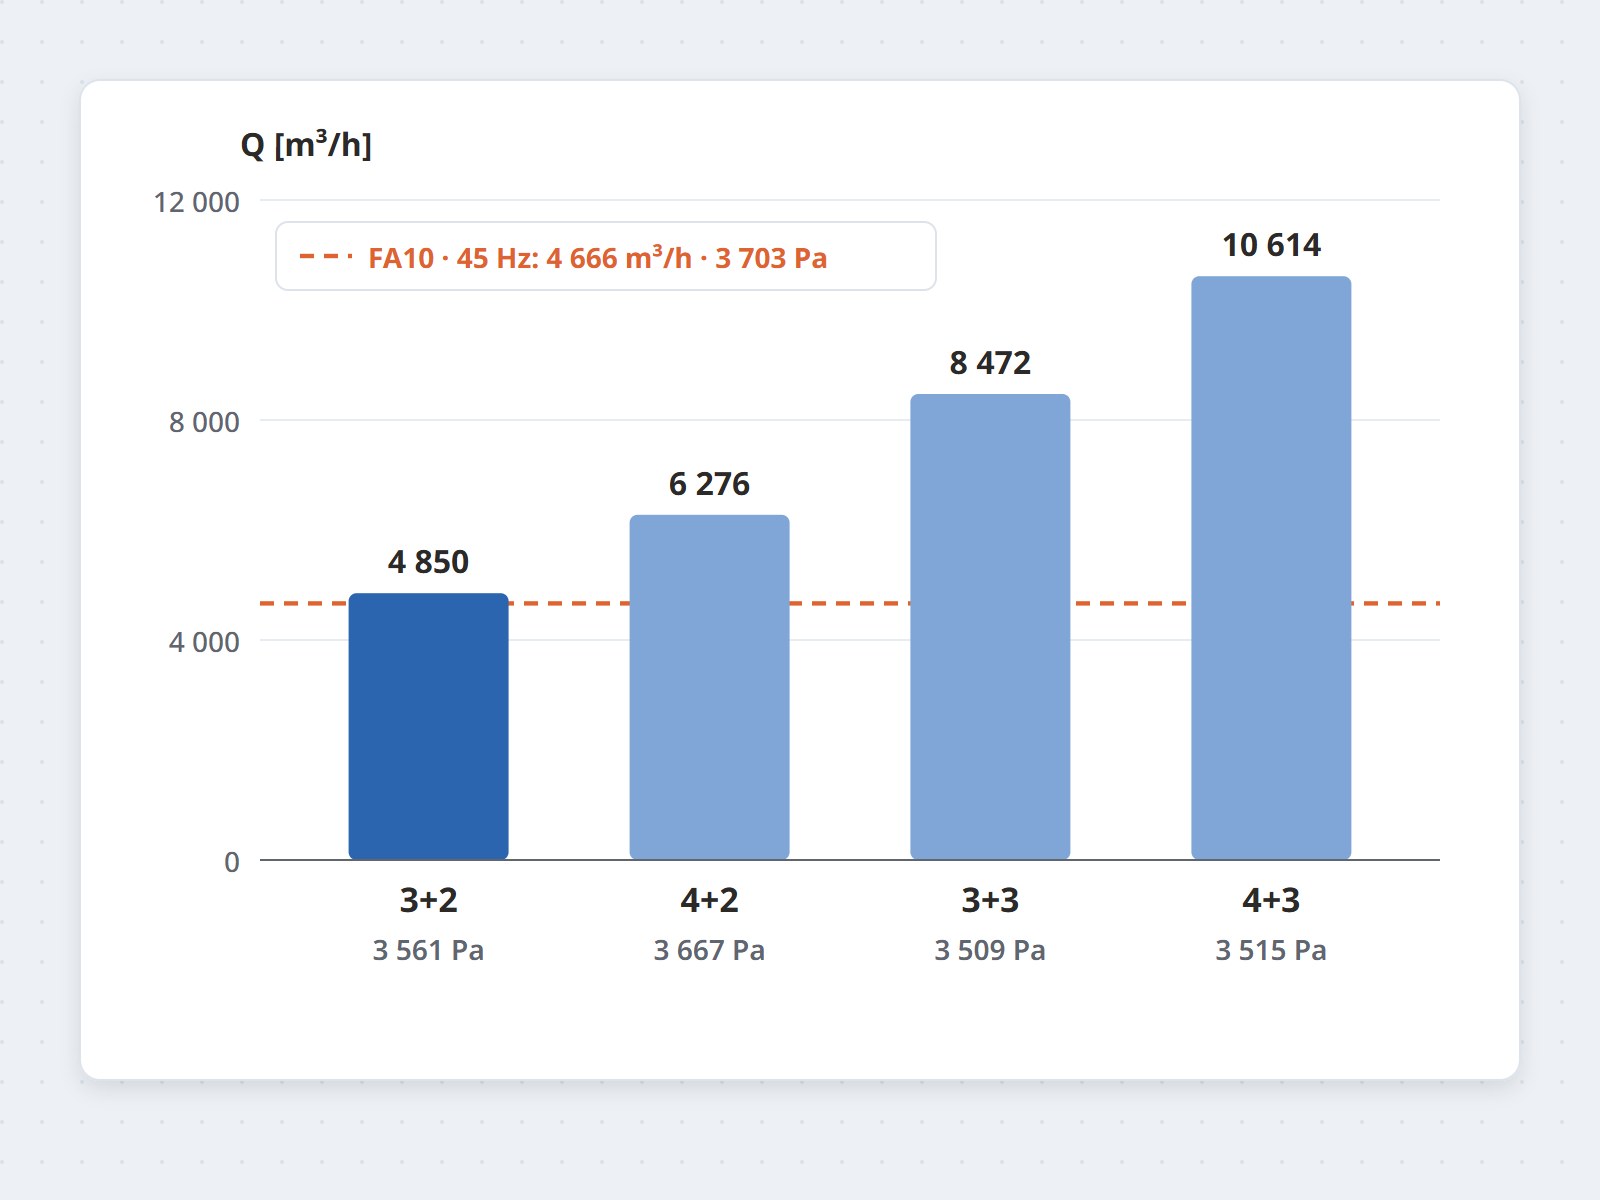
- Cân bằng khối lượng và năng lượng cho bốn kịch bản (3+2, 4+2, 3+3, 4+3 lò nhiệt phân + lò sấy): lưu lượng,
vận tốc và cỡ ống từng đoạn chính và nhánh, đối chiếu với điểm làm việc đo được của FA10 ở 45 Hz.
- Lớp gỗ trong lò nhiệt phân và lò sấy mô hình bằng vùng xốp, trở lực tính theo phương trình Ergun (thanh gỗ
70 × 30 × 30 mm, độ rỗng 0,40).
- CFD toàn tuyến ống ở tải tối đa (4 lò nhiệt phân + 3 lò sấy, không mất nhiệt) cho tuyến hiện trạng và bốn
phương án đổi đường kính ống chính; các nhánh nối vào thiết bị giữ nguyên.
- Chọn quạt từ tổn thất áp tính được, kiểm lại trên tuyến ống hiện trạng; thiết kế cút nối khi FA10 mắc nối
tiếp với quạt FA11 của xưởng cũ để thu hồi nhiệt.
Kết quả
- Chẩn đoán: với 3 lò nhiệt phân + 2 lò sấy, lưu lượng và áp tính được (4.850 m³/h, 3.561 Pa) khớp FA10 ở
45 Hz (4.666 m³/h, 3.703 Pa). Ba kịch bản còn lại cần 6.276–10.614 m³/h, vượt xa khả năng quạt hiện có, khớp hiện tượng mẻ kéo dài tại nhà máy.
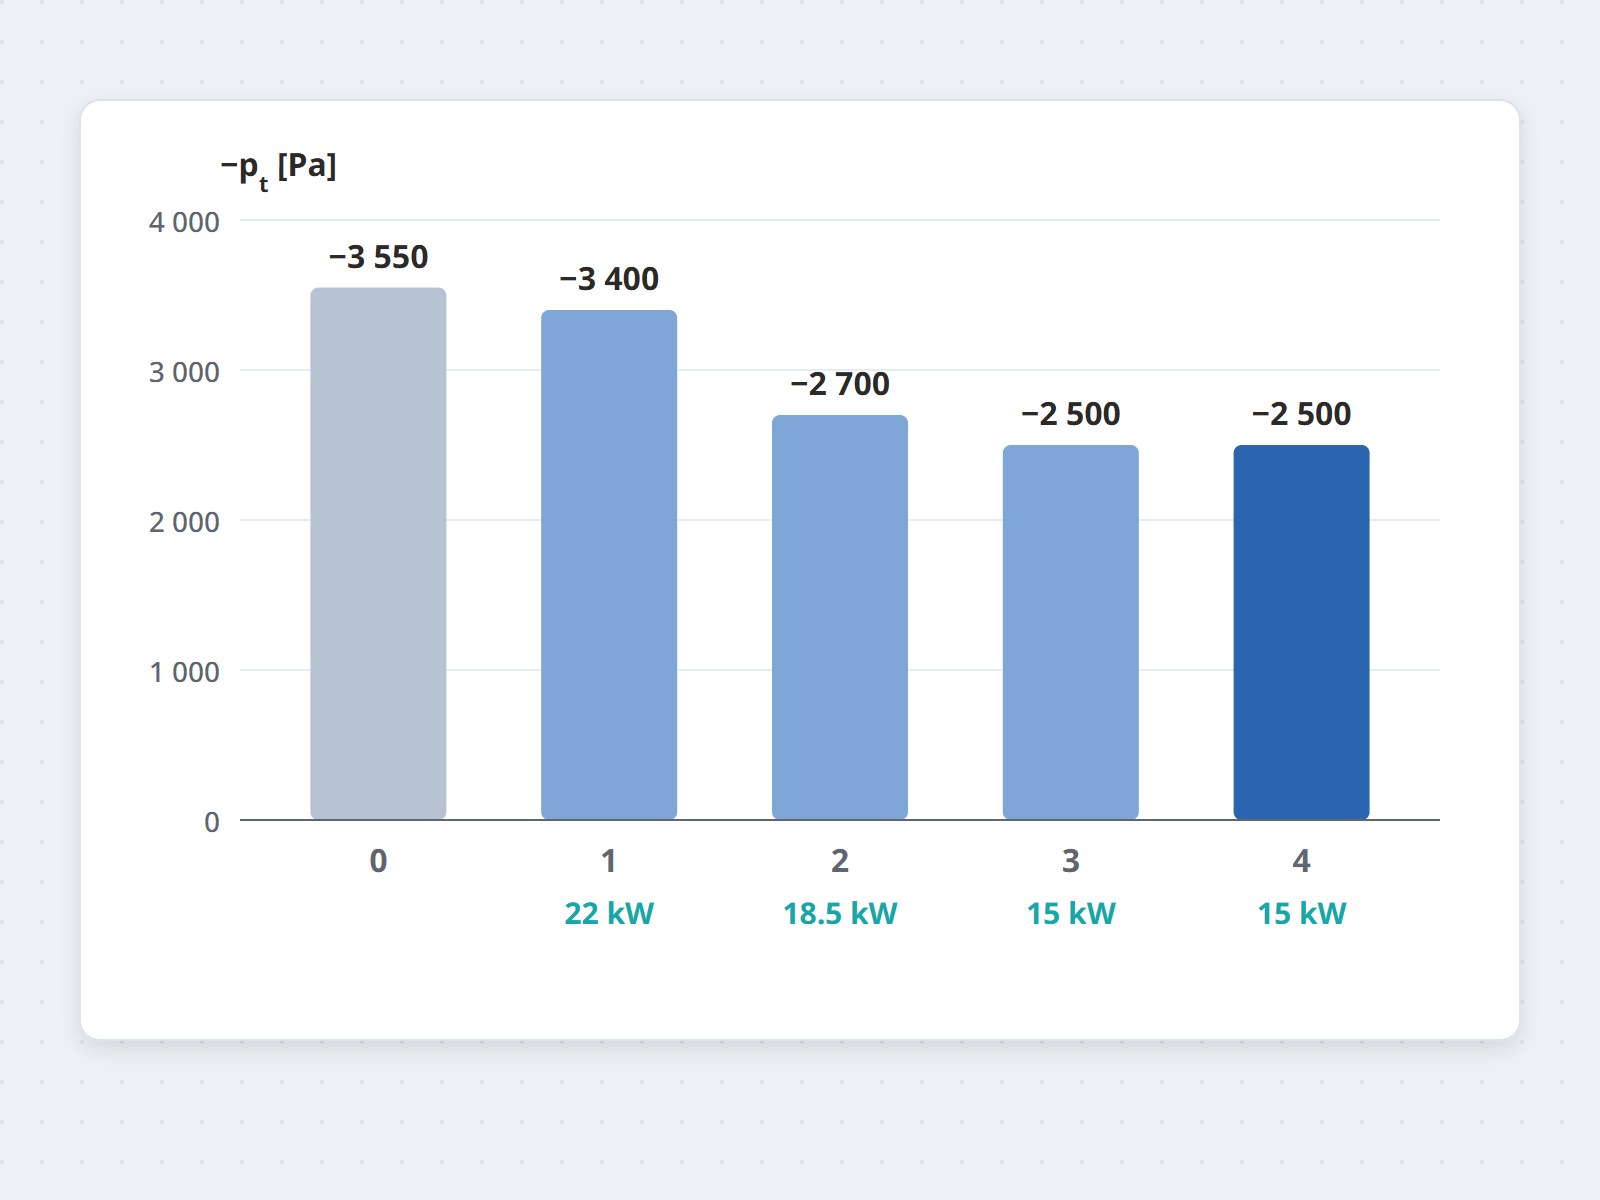
- Tuyến ống: áp toàn phần tại cửa hút quạt −3.550 Pa ở hiện trạng; −3.400, −2.700, −2.500 và
−2.500 Pa ở phương án 1–4. Phương án 4 được chọn: phối hợp ba phương án trước, giữ vận tốc lớn nhất trong ống chính dưới 25 m/s với cút 45°.
- Quạt: 11.800 m³/h, 4.200 Pa toàn phần ở 50 Hz và 110 °C, chỉnh bằng biến tần. Trên tuyến ống hiện
trạng quạt làm việc quanh 45 Hz; với tuyến ống mới, tần số còn thấp hơn. Khởi động phải tăng tần số từ
từ để động cơ không quá tải khi khí còn nguội.
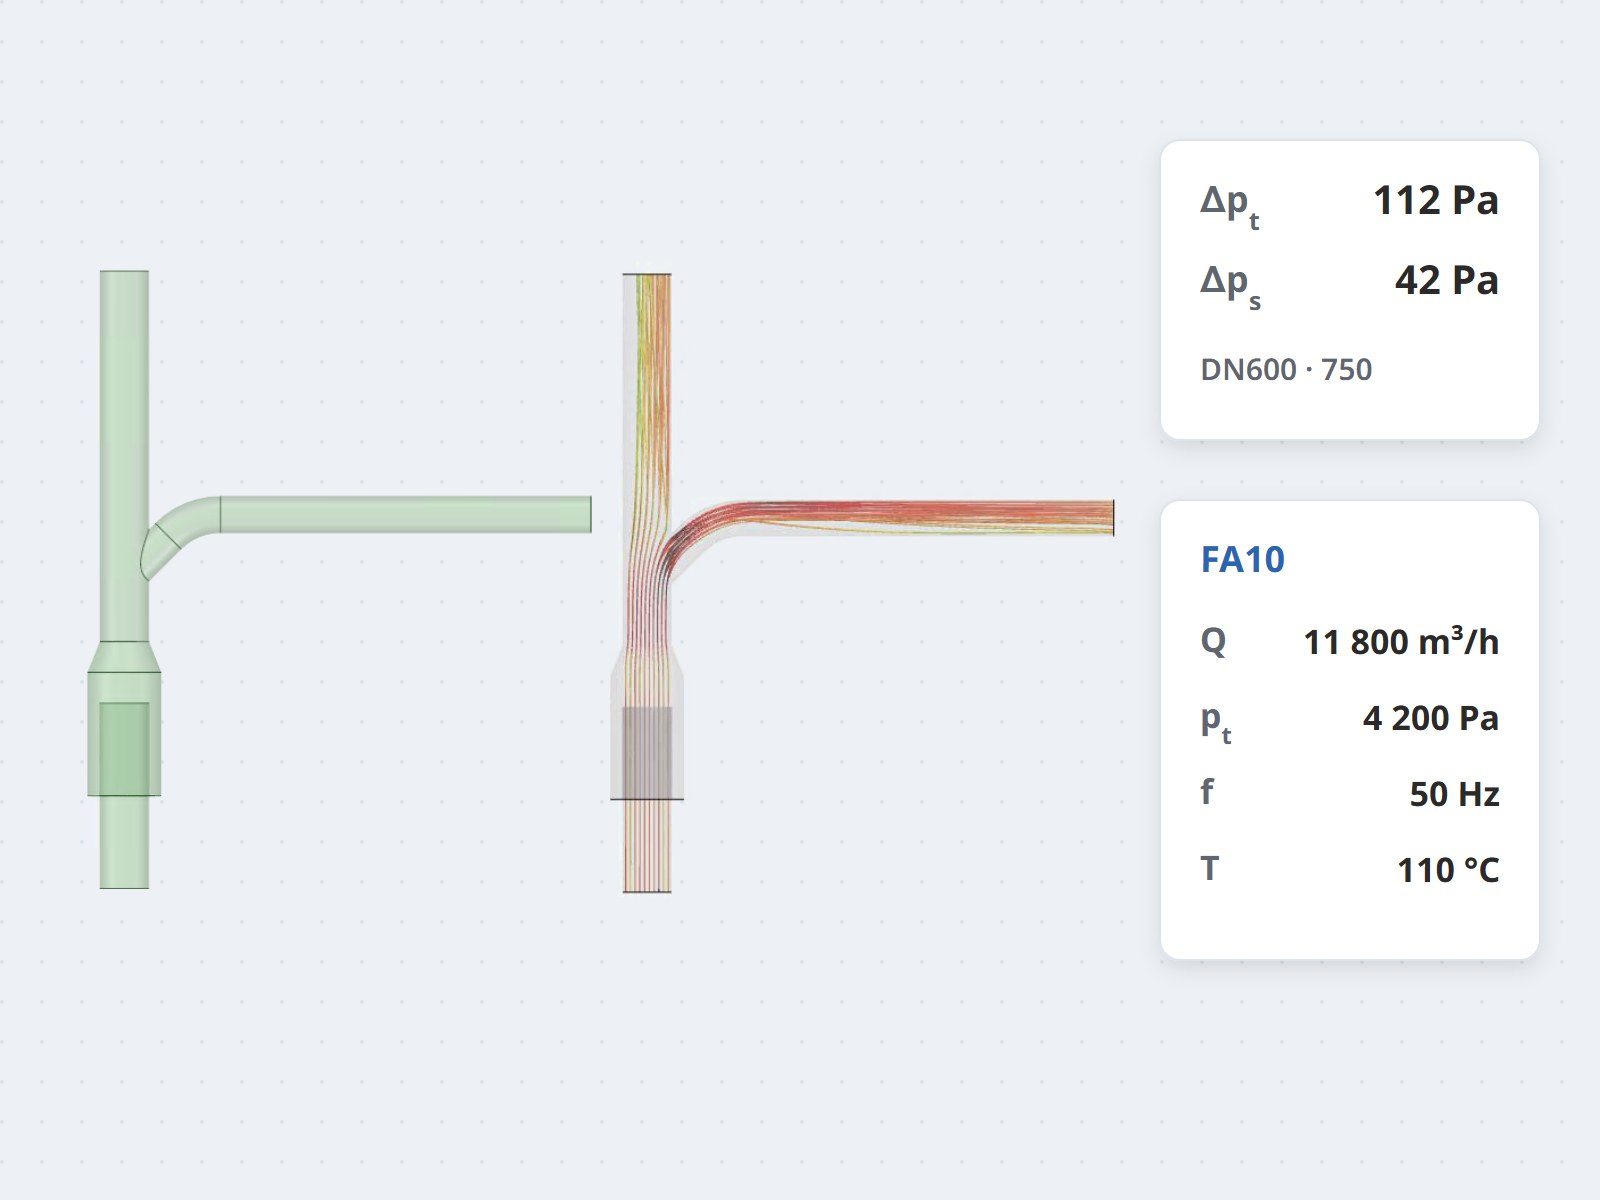
- Thu hồi nhiệt: FA10 mắc nối tiếp FA11 (330 °C, 41.400 m³/h) có nguy cơ bị đẩy vào vùng stall. Cút DN600 ở
chân ống khói có van chặn, mở thông ra ngoài để cân bằng lưu lượng: CFD cho tổn thất 112 Pa toàn
phần, không có dòng ngược từ môi trường. Ống nối hai xưởng nâng từ DN200 lên DN300.
Lợi ích mang lại
Nhà máy có số liệu xác định nguyên nhân mẻ kéo dài: quạt hút thiếu lưu lượng ở mọi kịch bản tải cao.
Quạt mới chạy được ngay trên tuyến ống hiện có; khi thay tuyến ống theo phương án 4, quạt hạ tần số. Nhánh
thu hồi nhiệt sang xưởng cũ có cút và van được tính trước, nên hai quạt nối tiếp vẫn làm việc ổn định.